Dlaczego szkolenie zamknięte?
Dlaczego szkolenie zamknięte ma realny sens w obszarze rysunku technicznego i wymiarowania?
Problem z wymiarowaniem i interpretacją rysunku technicznego nigdy nie dotyczy jednej osoby.
To język, którym musi posługiwać się cała organizacja – konstruktor, technolog, produkcja i jakość.
Wysłanie jednej osoby na szkolenie powoduje, że:
- wraca ona z nową wiedzą,
- ale reszta zespołu nadal mówi „po staremu”, a błędy komunikacyjne wracają przy pierwszym sporze o rysunek.
Dlatego szkolenie zamknięte jest w tym obszarze rozwiązaniem systemowym, a nie punktowym.
Co daje szkolenie zamknięte?
1. Jednolity język techniczny w całej firmie
Wszyscy uczą się tych samych zasad, pojęć i interpretacji – w tym samym czasie.
Szkolenia otwarte świetnie sprawdzają się dla osób dołączających do zespołu, który już posługuje się tym językiem. Jeśli jednak firma dopiero chce ten język uporządkować – szkolenie zamknięte jest jedyną sensowną drogą.
2. Zacierają się różnice poziomów wiedzy
Podczas szkolenia zamkniętego:
- osoby bardziej doświadczone porządkują wiedzę,
- osoby mniej zaawansowane nadrabiają braki,
- wszystkie niedomówienia i „firmowe interpretacje” są wyjaśniane na bieżąco.
3. Pracujemy na realnych problemach firmy
Możliwe jest odnoszenie się do Waszych rysunków, Waszych błędów wymiarowych, Waszych sporów na linii konstrukcja–jakość–produkcja.
To skraca drogę od szkolenia do realnej zmiany w codziennej pracy.
4. Brak kosztów delegacji i hoteli
Przy szkoleniach otwartych koszty noclegów i delegacji często przewyższają koszt samego szkolenia. W szkoleniu zamkniętym te koszty po prostu znikają.
5. Znacznie niższy koszt jednostkowy na uczestnika
Przy większej grupie koszt na osobę jest nieporównywalnie mniejszy niż w szkoleniu otwartym, a efekt organizacyjny – wielokrotnie większy.
6. Natychmiastowe przełożenie na praktykę
Już w trakcie szkolenia:
- pojawiają się wspólne ustalenia,
- zmienia się sposób rozmowy o rysunku,
- a uczestnicy zaczynają „łapać się” na błędach, które wcześniej przechodziły niezauważone.
7. Mniejszy opór przed zmianą
Gdy szkolona jest cała grupa nie ma argumentu „u nas zawsze robiło się inaczej”, zmiana nie jest narzucona przez jedną osobę, tylko wypracowana wspólnie.
Podsumowanie
Szkolenie zamknięte:
podnosi kompetencji całego zespołu a nie tylko jednej osoby,
porządkuje sposób myślenia całej firmy.
A w przypadku rysunku technicznego i wymiarowania – to właśnie wspólny język decyduje o liczbie reklamacji, sporów i błędnych decyzji pomiarowych.
W cenie szkolenia zamkniętego: materiały szkoleniowe, certyfikaty
GD&T Y14.5/ ISO 1101
Praktyczne szkolenie z poprawnej interpretacji rysunku technicznego według norm ISO i ASME, oparte na autorskich animacjach 3D, które ułatwiają zrozumienie zależności przestrzennych bez konieczności domysłów.
Program skupia się na realnych problemach produkcyjnych: uczy prawidłowego wyznaczania baz, odbierania stopni swobody oraz poprawnego stosowania tolerancji geometrycznych. Pozwala wyeliminować błędy na etapie obróbki, ograniczyć powstawanie braków (złomu) i zapewnia płynną komunikację między konstruktorami, technologami a działem kontroli jakości.
Dla kogo: Konstruktorzy, inżynierowie jakości, technolodzy, operatorzy CNC oraz metrolodzy.
Formuła: Analiza rzeczywistej dokumentacji technicznej, rozwiązywanie zadań praktycznych oraz wizualizacje 3D.
Główna korzyść: Montowalność wyrobów, mniej przestojów maszyn i pewność pomiarowa na każdym etapie produkcji.
Na szkoleniu zostaną omówione:
- Tolerancje wymiarów liniowych
- Bazy i ramka tolerancji
- Elementy geometryczne
- Tolerancje kształtu
- Tolerancje kierunku
- Tolerancje położenia
- Tolerancje bicia
- Modyfikatory
- Stan wirtualny maksimum materiału
- Stan wirtualny minimum materiału
- i wiele innych..
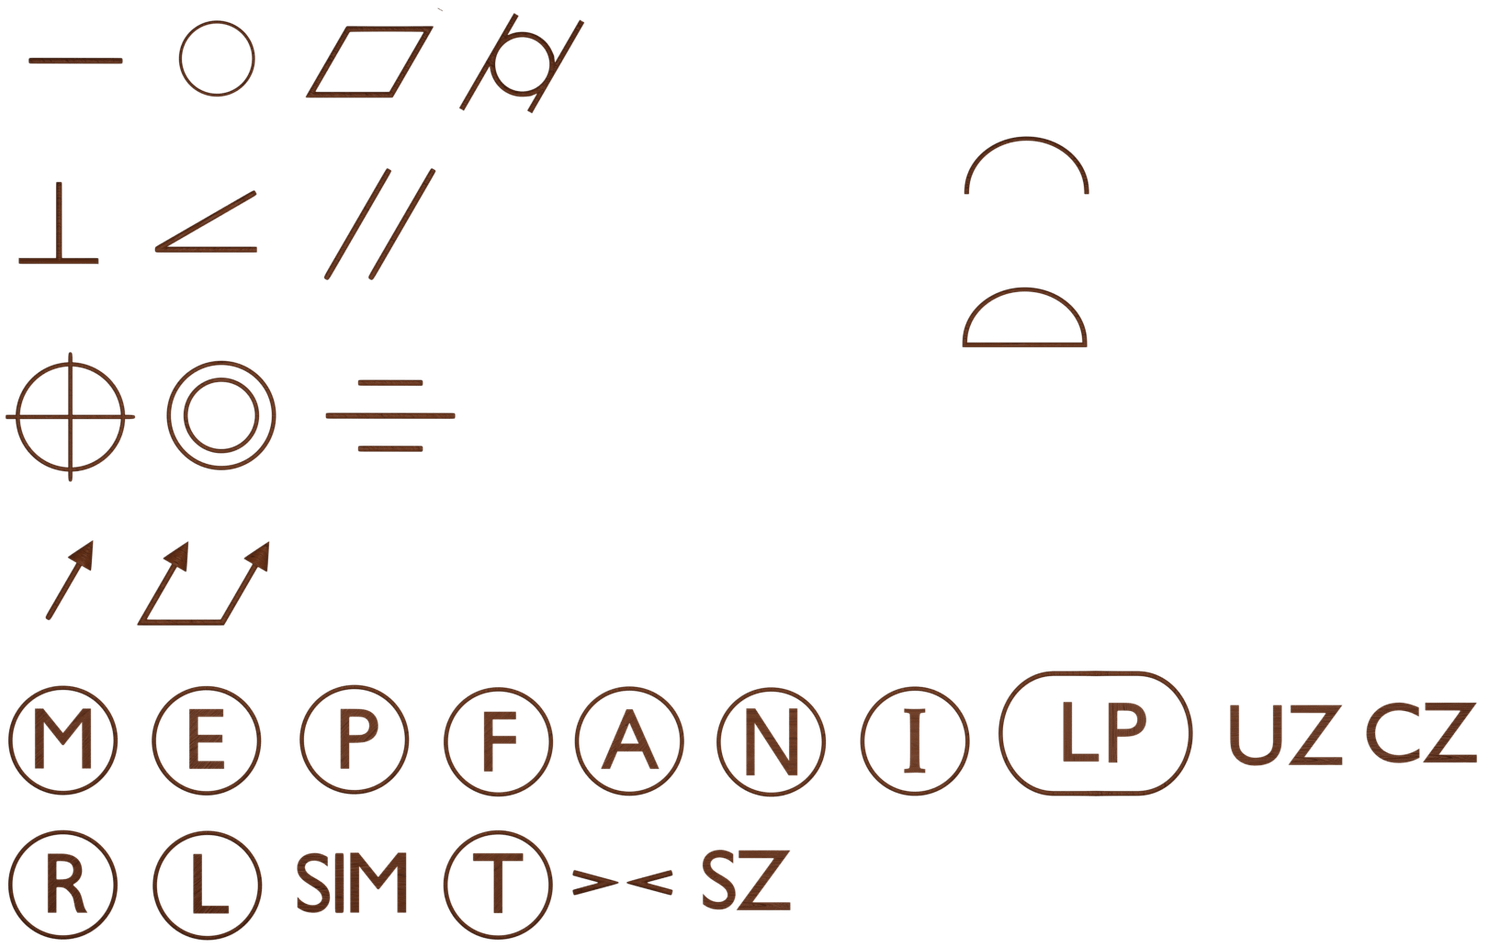
MCosmos
Praktyczne szkolenie z programowania maszyn CMM Mitutoyo, skoncentrowane na maksymalnym wykorzystaniu możliwości oprogramowania MCosmos oraz wyeliminowaniu najczęstszych, kosztownych błędów operatorskich.
Program uczy prawidłowego budowania układów współrzędnych i odbierania stopni swobody bezpośrednio na maszynie, co gwarantuje pełną powtarzalność wyników i eliminuje ryzyko kolizji. Uczestnicy przechodzą przez pełną ścieżkę – od kalibracji trzpieni i pomiarów manualnych w module GEOPAK, przez tworzenie zautomatyzowanych cykli CNC, aż po zaawansowaną pracę z modelami 3D (CAT1000) oraz programowanie w trybie OFFLINE.
Dla kogo: Operatorzy maszyn pomiarowych, programiści CMM, metrolodzy oraz inżynierowie kontroli jakości.
Zakres modułów: GEOPAK (pomiary 2D/3D i automatyzacja CNC), SCANPAK (skanowanie konturów) oraz CAT1000PS/OFFLINE (praca z modelem CAD).
Główna korzyść: Bezpieczna praca bez ryzyka uszkodzenia głowicy, wiarygodne raporty pomiarowe oraz szybsze pisanie programów bez blokowania maszyny na produkcji.
GEOPAK - moduł służący do pomiaru części bez modelu 3D - wg Mitutoyo Polska, takie szkolenie powinno trwać 4 dni.
Podstawowe obowiązki operatora przed uruchomieniem maszyny współrzędnościowej.
Backup danych.
Omówienie funkcji na pulpicie sterowniczym.
Kalibracja, zarządzanie danymi sondy, zmiana konfiguracji trzpienia pomiarowego (drzewka).
Tworzenie układu współrzędnego wg standardowych szablonów.
Omówienie parametrów CNC (np. prędkość pomiaru, prędkość przejazdu itp.), ich włączanie i wyłączanie.
Tworzenie elementów geometrycznych w trybie automatycznym.
Tolerowanie zmierzonych elementów geometrycznych.
Unikanie przypadkowego obrotu układu współrzędnych, poprzez predefiniowanie elementów geometrycznych.
Budowanie układu współrzędnych z utworzonych elementów geometrycznych.
Zapisywanie i ładowanie układu współrzędnych.
Najlepsze dopasowanie układu współrzędnych, tak zwany Best Fit.
Pomiar w pętli.
Tworzenie programów pomiarowych CNC z początkiem manualnym.
Tworzenie programów pomiarowych CNC w pełni automatycznych.
Tryb edycji programów pomiarowych.
Uruchamianie programów pomiarowych.
Kolizja - omówienie różnic w trybie nauki a trybem powtarzania.
Poprawianie programu w trybie powtarzania.
Nagłówki - definiowanie i ich wstawianie.
Raportowanie wyników pomiarowych.
Podstawy edycji raportu pomiarowego.
Zapisywanie raportów do pliku przy pomocy zmiennych.
SCANPAK - moduł do skanowania konturu nieznanego i jego analizy.
Pomiar konturu nieznanego z kompensacją promienia kulki trzpienia pomiarowego i bez kompensacji.
Wgrywanie konturu nominalnego z pliku.
Porównywanie konturu zmierzonego z konturem nominalnym.
Zaawansowane porównywanie konturu zmierzonego z nominalnym.
CAT1000PS - Praca z modelem 3D - Mitutoyo Polska zaleca 2 dni. Wymaga znajomości modułu GEOPAK.
Wgrywanie modelu 3D części i/lub uchwytu.
Omówienie opcji grafiki i jej wpływu na wygląd modelu 3D.
Kontrola wgranego modelu 3D.
Zmiana, na modelu 3D, układu współrzędnych.
Powiązanie układów współrzędnych GEOPAK-CAT1000.
ŻELAZNE ZASADY związane z powiązaniem układów współrzędnych GEOPAK-CAT1000
Pomiar elementów geometrycznych przy użyciu modelu 3D.
Unikanie punktów pomiarowych, które nie lezą na modelu 3D.
Kontrola kolizji i jej zależność od odcinka bezpieczeństwa.
Pomiar elementów 2D nieprostopadłych do żadnej z płaszczyzn układu współrzędnych.
Tworzenie przekrojów na modelu 3D.
Skanowanie po przekrojach.
Tworzenie tras skanowania.
Pomiar powierzchni z omówieniem zasady obliczania odchyłki od modelu 3D.
Tolerancja powierzchni i ich wpływ na kolor odchyłki.
Ograniczenie porównania odchyłki do konkretnej powierzchni.
Brak odchyłki na modelu 3D po pomiarze - przyczyna.
Najlepsze dopasowanie (Best Fit) punktów powierzchniowych do modelu 3D.
Punkty powierzchniowe - ukrywanie i przywoływanie.
Widok etykiet dla punktów powierzchniowych i geometrycznych.
Tworzenie widoków dla raportu.
Raportowanie utworzonych widoków.
Edycja widoków dla raportu w trybie powtarzania.
Uruchomienie stworzonego programu w trybie OFFLINE.
Archiwizacja danych pomiarowych do późniejszych obliczeń/analiz.
MCOSMOS3 OFFLINE - moduł do tworzenia programu pomiarowego na podstawie modelu 3D, bez użycia maszyny współrzędnościowej. Zawiera te same elementy co moduł CAT1000PS i również powinien trwać 2 dni.
Wszystko to co dla modułu CAT1000PS.
Uruchomienie stworzonego programu w trybie OFFLINE.
Uruchomienie programu na maszynie CMM.
Formtracepak
Praktyczne szkolenie z obsługi i programowania przyrządów pomiarowych Mitutoyo z grupy FMI (urządzenia serii CV, SV, SV-C oraz serii Avant). Kurs pozwala w pełni opanować możliwości oprogramowania Formtracepak — od poprawnej konfiguracji i bezpiecznej wymiany końcówek pomiarowych po zaawansowaną automatyzację badań.
Program kładzie nacisk na poprawność metodologiczną pomiaru zarysu i struktury geometrycznej powierzchni (chropowatości) zgodnie z aktualnymi normami ISO. Uczestnicy uczą się bezbłędnej kalibracji (w tym końcówek dwustronnych), tworzenia stabilnych programów CNC, łączenia konturów oraz automatycznego porównywania profilu detalu z modelem nominalnym CAD (dxf).
Dla kogo: Operatorzy i technicy izb pomiarowych, inżynierowie jakości, metrolodzy oraz technolodzy odpowiedzialni za weryfikację zarysów i chropowatości.
Zakres: Pomiary konturu, analiza parametrów chropowatości wg norm, kalibracja na wzorcach, nakładanie konturów DXF oraz tworzenie raportów i automatycznych cykli pomiarowych.
Główna korzyść: Eliminacja ryzyka uszkodzenia delikatnych końcówek pomiarowych, pełna zgodność z normami i wielokrotne skrócenie czasu kontroli powtarzalnych detali.
Formtracepak z konturografem (np. CV-2100, CV-3200/4500, Avant FTA C3000/C4000, również starsze modele):
Przedstawienie zasady działanie urządzenia i omówienie jego podzespołów.
Wprowadzanie konfiguracji urządzenia do programu.
Wymiana końcówki pomiarowej i ramienia pomiarowego.
Kalibracja końcówki pomiarowej jednostronnej.
Omówienie parametrów pomiarowych i ich wprowadzanie.
Pomiar konturu przy użyciu przycisków START i STOP.
Pomiar konturu w sposób zautomatyzowany.
Tworzenie elementów z konturu.
Ustawianie układu współrzędnych.
Przejazdy CNC.
Tworzenie programu pomiarowego.
Raportowanie.
Porównywanie konturu nominalnego (dxf) z konturem zmierzonym.
Łączenie dwóch konturów w jeden.
Kalibracja końcówki dwustronnej - dotyczy urządzeń z serii 4000.
Pomiar końcówką dwustronną - dotyczy urządzeń z serii 4000.
Formtracepak z chropowatościomierzem (np. SV-2100, SV-3200, Avant FTA S3000, również starsze modele):
Przedstawienie zasady działanie urządzenia i omówienie jego podzespołów.
Wprowadzanie konfiguracji urządzenia do programu.
Wymiana końcówki pomiarowej.
Kalibracja końcówki pomiarowej, przy użyciu wzorca chropowatości.
Ustawienie normy i parametrów chropowatości.
Wprowadzanie tolerancji.
Raportowanie.
Można używać chropowatościomierza do pomiaru małych konturów - proszę o informację czy jest taka potrzeba.
Formtracepak z konturem i chropowatością (np. SV-C 3200, SV-C 4500, Avant FTA D3000/4000):
Wymiana głowić na urządzeniu.
Wszystko z opisów Formtracepak kontur i Formtracepak chropowatość.